


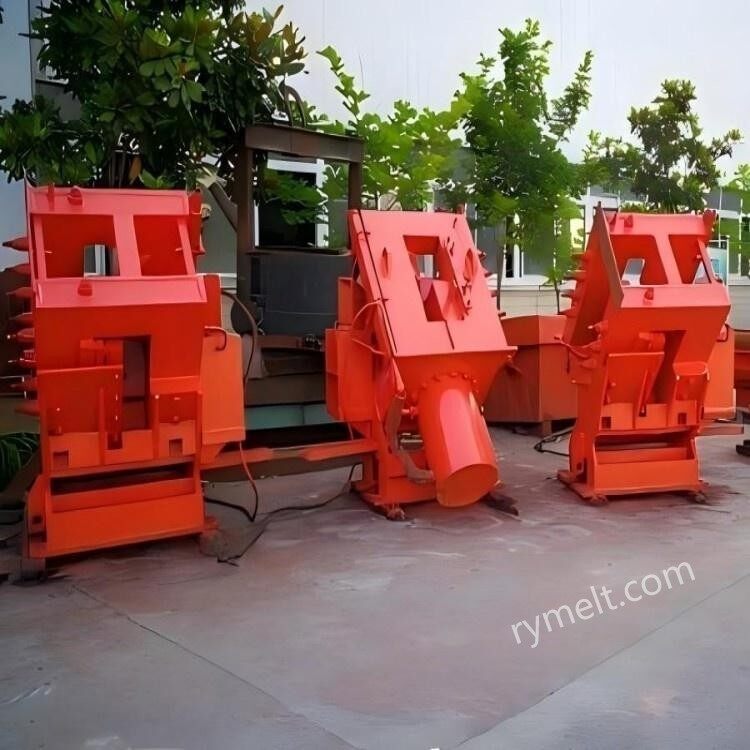
Szerkezet és összetétel
1.Hidraulikus rendszer
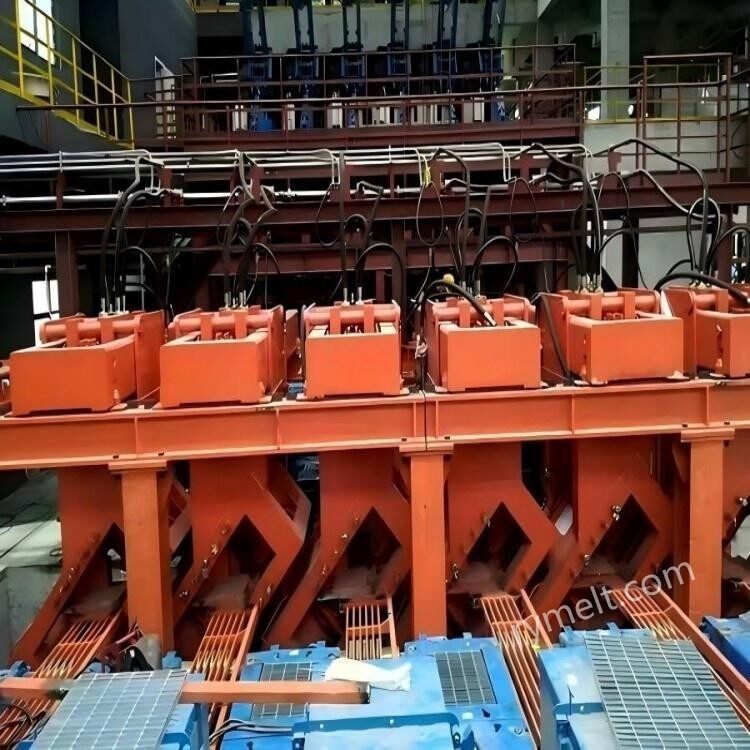
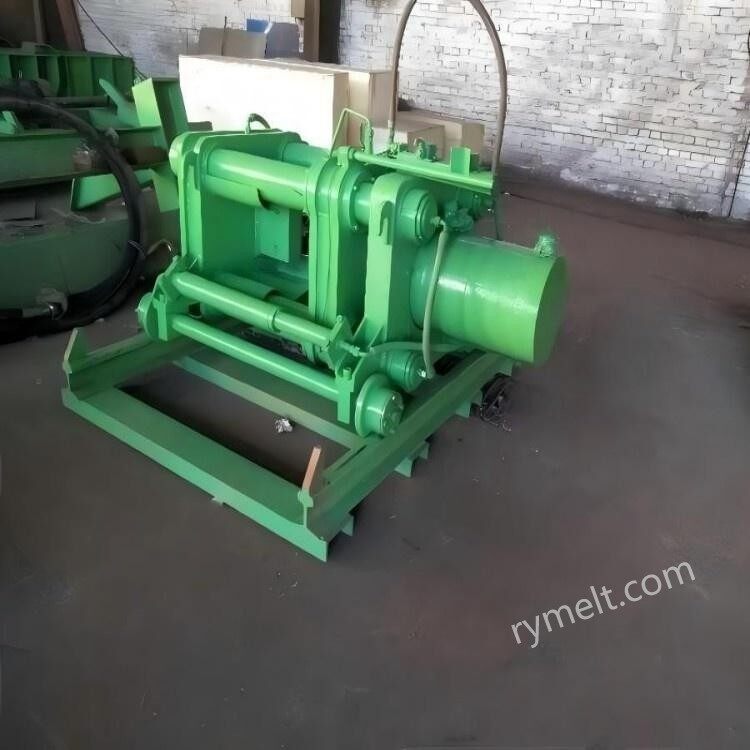
Áramforrás: nagy{0}}nyomású hidraulikus szivattyúállomás (beleértve a motort, az olajszivattyút, az olajtartályt stb.).
Végrehajtó szerv: hidraulikus henger, a hidraulika olajnyomáson keresztül a nyírópenge meghajtására a nyírási művelet befejezéséhez.
Vezérlőelemek: arányos szelepek, szervoszelepek stb., a nyíróerő és a sebesség pontos szabályozásához.
2. Nyíró mechanizmus
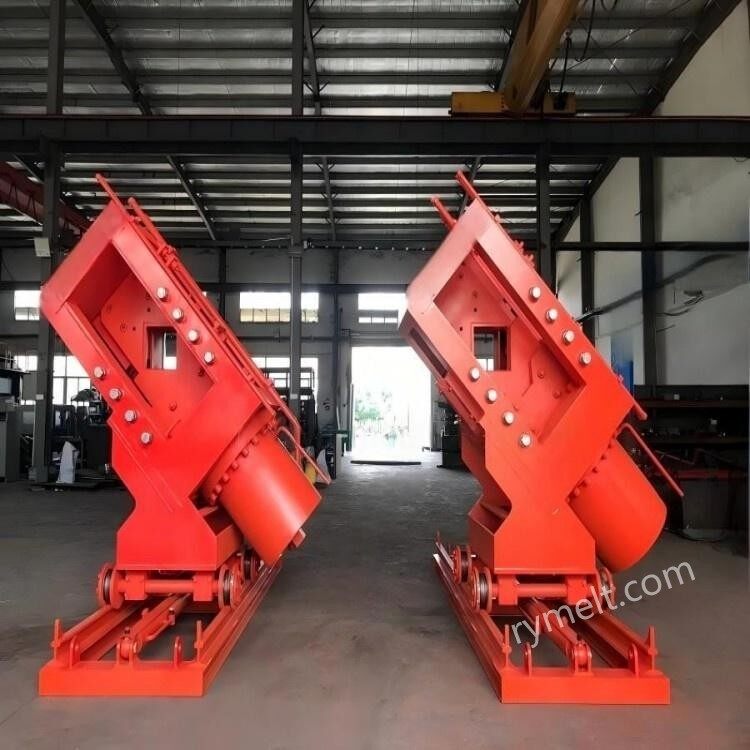
Felső és alsó késkeret: nagy -szilárdságú ötvözött acélból készült, magas hőmérséklet- és kopásálló.
Penge: speciális anyag (például melegen megmunkált formaacél), ellenáll a magas hőmérsékletű tuskó nyírásának.
Vezetőeszköz: Biztosítsa a penge pontos mozgási pályáját, hogy elkerülje az eltolást.
3.Vezérlőrendszer
PLC vagy ipari számítógép: valósítsa meg az automatikus működést, állítsa be a vágási hosszt a tuskó sebességének és a folyamatkövetelményeknek megfelelően.
Érzékelő: érzékeli a tuskó helyzetét, a hőmérsékletet, a nyíróerőt és egyéb paramétereket, visszajelzést a vezérlőrendszernek.
Működési elv
1. A tuskó elhelyezése
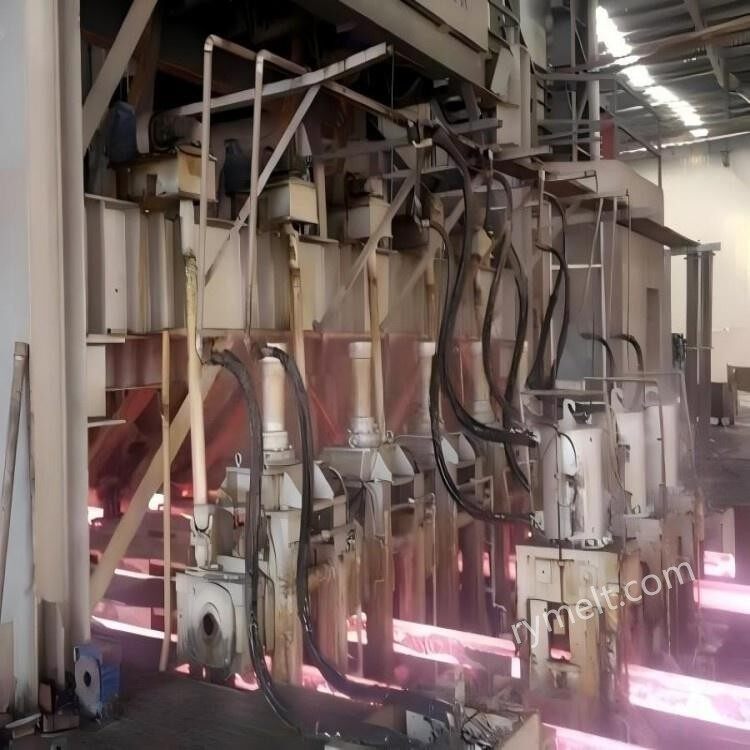
A folyamatos öntéses tuskót húzógéppel hidraulikus nyírási helyzetbe húzzák, a vágási pontot fotoelektromos érzékelővel vagy jeladóval határozzák meg.
2. Vágási folyamat
A hidraulikus rendszer a felső késkeretet gyorsan lefelé nyomja, az alsó késkeret pedig rögzíti a nyírás befejezéséhez.
A nyíróerő elérheti a száz-ezer tonnát, azonnal levágja a magas hőmérsékletű tuskót (körülbelül 800-1100 fokos hőmérséklet).
A nyírás után a késkeret alaphelyzetbe áll, és a tuskó tovább kerül a következő folyamathoz.
3. Szinkronizált vezérlés
Szinkronizálva a folyamatos öntőgép húzási sebességével, hogy az öntő tuskó álljon, vagy nyírás közben kis sebességű{0}}mozgást végezzen, hogy a vágás sima legyen.
Alapvető előnyei
1. Nagy hatékonyság
A nyírási ciklus rövid (általában 3-10 másodperc), a nagy sebességű folyamatos öntési gyártósorhoz igazítva (például percenként több méteres húzási sebesség).
A lángvágással összehasonlítva nincs gázfogyasztás, energiatakarékosság és környezetvédelem.
2. Kiváló minőségű vágás
Lapos és sorjamentes{0}}vágások, csökkentve a későbbi feldolgozás mennyiségét.
Nincs oxidált bőrképződés, elkerülve az anyagveszteséget.
3. Automatizálás és biztonság
Teljesen automatikus vezérlés, csökkentve a kézi beavatkozást.
A zárt kialakítás megakadályozza a magas hőmérsékletű törmelék fröccsenését, és biztosítja a működés biztonságát.
Alkalmazási forgatókönyv
Vas és acél folyamatos öntés gyártósor: szénacélhoz, ötvözött acélhoz, rozsdamentes acélhoz és egyéb méretre vágott öntött tuskókhoz.
Speciális munkakörülmények: stabil működés magas hőmérsékleten és nagy terhelésű környezetben, alkalmazkodva a különböző szakaszokhoz (négyzet alakú tuskó, téglalap alakú tuskó, kerek tuskó stb.).
A hagyományos eljárások alternatívája: fokozatosan cserélje ki a lángvágót és a mechanikus repülő nyírót, különösen alkalmas a gyártósor nagy-precíziós, magas{1}} termelékenységi igényeire.
Karbantartás és gyakori problémák
1. Karbantartási pontok
A hidraulikaolaj és a szűrőelem rendszeres cseréje a rendszer szennyeződésének megelőzése érdekében.
Ellenőrizze a penge kopását, időben javítsa vagy cserélje ki.
Kenje meg a vezetőeszközt, hogy biztosítsa a mozgó alkatrészek rugalmasságát.
2. Gyakori problémák
Nem megfelelő nyíróerő: a hidraulikus rendszer szivárgása vagy a szivattyúállomás nyomászavara miatt lehet.
Döntött vágás: a penge hibás beállítása vagy a vezetőmechanizmus kopása okozza.
Vezérlőrendszer hiba: ellenőrizni kell az érzékelő jelét vagy a PLC program logikáját.
Referencia paraméterek
1. Nyíróerő tartomány: 500 tonna ~ 5000 tonna
(a tuskó anyaga, a szelvényméret és a hőmérséklet szerint beállítva).
2. Metszet alakja:négyzet alakú tuskó, téglalap alakú tuskó, kerek tuskó, födém stb.;
3. Szakasz mérete:
tuskó/téglalap alakú tuskó: 100×100mm-600×600mm;
Födémek: vastagság 150-400mm, szélesség 1000-2500mm;
Hőmérséklet tartomány: 800 fok ~ 1100 fok
(a magas-hőmérsékletű nyíráshoz speciális pengeanyag szükséges).
4. Nyírási ciklus
Egyszeri nyírási idő: 3 ~ 10 másodperc (beleértve a pengezárást, nyírást, visszaállítást);
Folyamatos nyírási frekvencia: 6 ~ 20-szor / perc (és a folyamatos öntőgép sebességének megfelelő).
5. Nyírási pontosság
Hosszhiba: ± 2 mm ~ ± 5 mm (a szinkronizálási vezérlés pontossága befolyásolja);
Vágási síkság: 1 mm/m vagy annál kisebb (nincs sorja, nincs repedés).
Cégünk sok éves tapasztalattal rendelkezik hidraulikus ollók gyártásában és forgalmazásában, profi műszaki személyzettel, a megrendelők egyedi igényei szerint, gyártásban és feldolgozásban. A fenti paraméteradatok referenciaként használhatók, ha konkrét igényei vannak, forduljon hozzánk bizalommal.


